中国での製品検査では、合意された範囲と製品参照情報に照らした確認、実際に検査した商品とサンプルの記録、および調査結果と限界に関する報告書が期待されます。予約した段階によって、確認できる内容が決まります。報告書は商品に関する判断を支えるものであり、すべてのユニットが検査されたことや、すべてのコンプライアンス要件が検証されたことを意味するものではありません。
訪問前に、製品、注文、仕向地市場、最終報告書の利用者を明確にしてください。作業中は、質問に備えて連絡先を利用可能にしておいてください。作業後は、未完了の確認と欠陥を見直し、対応を割り当て、さらなる検証が必要かどうかを判断してください。
検査で何が得られるかを理解する
- 訪問前に、製品参照情報、基準、範囲、アクセスについて合意してください。
- 必須パッケージを前提とするのではなく、実際の注文リスクに応じて段階を選択してください。
- サンプル結果は、検査した商品および記録された限界と併せて読んでください。
- 出荷判断、是正、フォローアップは、検査所見とは別に割り当ててください。
準備
準備では、予約した検査に必要な製品、合意済み基準、利用可能な参照情報、アクセスを特定する必要があります。
検査要件
明確な検査要件を定義することで、中国での検査を成功させる基盤が整います。入手可能な情報で問い合わせを開始し、予約した訪問の前に必要な技術基準を確定してください。製品仕様、検査方法、サンプリング計画を列挙する必要があります。検査対象のユニット数と、合格または不合格の基準を含める必要があります。チェックリストを使用して、すべての検査要件を網羅していることを確認できます。製品、仕向地市場、最終報告書の利用者を特定し、顧客固有の合格要件がある場合はそれも含めてください。
品質基準
検査開始前に品質基準を定義する必要があります。品質基準は、期待する製品品質のレベルを表します。参照として国際標準または業界固有の標準を使用してください。欠陥の限度を設定し、重大な問題または軽微な問題に該当する内容を明確にできます。検査前準備の一環として、検査チームとこれらの基準を見直してください。検査チェックリスト、試験方法、およびその合格基準を区別してください。標準の名称を挙げるだけでは、その三つすべてが提供されるわけではありません。
この 検査基準リソース は、議論の整理に役立ちます。一般的な「良品質」という指示に頼るのではなく、この製品の実際の仕様、方法、合格基準について合意してください。
購買注文の詳細
効果的な検査のために、詳細な購買注文情報を提供する必要があります。購買注文には、製品説明、数量、納期を含める必要があります。すべての製品特性と包装要件を列挙する必要があります。検査チームはこの情報を使用して、製品が期待を満たしているかを確認します。図面や仕様書など、関連するすべての文書を購買注文に添付してください。最新の改訂を明示し、文書が一致しない場合にどの参照情報が優先されるかを特定してください。注文に影響するバリアント、色、サイズ、ラベル表示、包装の違いを含めてください。
ステップバイステップのプロセス
検査段階は、異なる問いに答えます。投入品は準備できているか、進行中の生産物は許容できるか、完成品は合意された確認を満たしているか、何が積み込まれたか、です。注文の実際のリスクに対応する段階または組み合わせを選択してください。すべての注文がすべての段階を購入する必要はありません。以下のセクションでは、必須の順序ではなく、可能な範囲を説明します。
生産前検査
生産前検査は、利用可能な材料、部品、生産準備状況が懸念事項である場合に選択できます。このステップにより、生産開始前に原材料と部品を検証できます。サプライヤーが正しい材料を使用し、あなたの仕様に従っているかを確認します。承認済み参照情報について誰が質問に答えるかを確認してください。実際に利用可能な投入品を記録してください。利用できない品目は、観察された証拠の範囲外のままです。
合意されている場合は、関連する準備手順を見直してください。製品準備状況の訪問は、すべての運用手順の完全な監査ではありません。保管条件を調べ、損傷や汚染の兆候がないか確認します。合意された確認に利用可能な関連設備と工具を確認してください。
工程中検査
工程内検査では、製造が進行している間に製品を確認します。アクセス可能な生産活動を監視し、合意したサンプリング計画を用いて利用可能な産出物を検査します。これにより、サプライヤーが影響を受けた作業を修正する時間をまだ持っているうちに欠陥を明らかにできます。購買担当者が検査済みの産出物とまだ製造されていない商品を区別できるよう、生産状況を記録します。
AQLは合格品質限界を意味します。これは該当するサンプリング方式への一つの入力であり、サンプルサイズを決める唯一の要因ではありません。ロットの定義、検査水準、サンプリング計画、欠陥基準を合意します。観察された欠陥は、製品固有の要件に従って致命的欠陥、重大欠陥、軽微欠陥に分類します。発見事項に対応が必要な場合は、サプライヤーと調整を協議します。訪問は、継続的な監督ではなく、観察された生産段階の証拠を提供します。
最終検査
NIST NISTは、受入サンプリングを、ロット全体の品質を推定するのではなく、そのロットを受け入れるか拒否するかに関する意思決定を支えるためにロットから無作為サンプルを選ぶこととして説明しています。
生産終了後に最終検査を実施します。検査チームは、サンプリングした完成品について、外観、合意した機能、包装、表示、文書を購買発注書および仕様と照らして確認します。結果が未検査の商品に拡張されないよう、検査したロットとバリエーションを特定します。
TradeAiderの 出荷前検査では、注文数量は100%完了しており、輸出用に少なくとも80%が梱包されている必要があります。訪問前に工場と実際の準備状況を確認してください。梱包の基準は、生産が部分的にしか完了していないことを意味するものではありません。出荷を承認する前に、発見事項と制約を確認してください。
積込監督
IMO IMOは、CTUコードを、海上輸送および陸上輸送のための貨物輸送ユニットの取扱いと梱包に関する非強制の国際ガイダンスであり、積込みおよび固定を含むものとして説明しています。
積込監督は、出荷の引き渡しに関するものです。合意された範囲内で、検査員は提示された商品、数量、目視可能な梱包状態、コンテナ状態、積込みの手配を観察し、該当する場合はコンテナまたはシールの識別情報を記録できます。これは製品試験の代替ではなく、到着時の商品の状態を保証するものでもありません。
適切な段階は、あなたが答える必要がある問いによって決まります。以下の概要はこれらの目的を分けて示しており、積込確認がすべての製品検査または工場検査の繰り返しと誤解されないようにしています。
| 段階 | 対応できる問い | 典型的な証拠 |
|---|---|---|
| 生産前 | 利用可能な投入物と準備は整合していますか? | 材料、参照資料、準備状況の観察 |
| 工程内 | 利用可能な産出物で何が起きていますか? | サンプル、生産状況、発見された欠陥 |
| 最終検査 | 完成ロットは合意された確認項目に対してどのように評価されますか? | サンプリング記録、製品に関する発見事項、制約 |
| 積込監督 | 積込み中にどのような商品と状態が観察されますか? | 積込記録、目視可能な状態、識別情報 |
中国工場評価
工場評価は、サイト能力または監査に関する別個の業務であり、製品ロット検査に含まれると想定すべきではありません。
監査前準備
中国工場評価は、監査の準備から始めます。生産記録や品質マニュアルなど、必要な文書をすべて集めます。検査要件と品質基準を見直します。評価者がアクセスできるサイト、記録、活動について合意します。評価が能力、マネジメントシステム、または別に定義された要件を対象とする意図かどうかを確認します。監査の目的を明確に設定し、全員が各自の役割を理解していることを確認します。
現地検査
工場の操業を直接観察するため、最初の現地検査を実施します。生産エリアを歩いて確認し、清潔さと整理整頓をチェックします。監査範囲内で、観察された作業を関連する標準作業手順と比較します。作業者が材料や設備をどのように扱っているかも確認します。観察された逸脱や安全上の懸念は、適切なレビューのために記録します。短時間の現場巡回でそれらを網羅できると示唆してはいけません。評価者は発見事項を文書化し、工場の担当者と現場の懸念について話し合います。
- 生産ラインを観察する
- 保管と取扱いを確認する
- 安全対策を見直す
生産能力
工場検査の際に、工場の生産能力を評価します。設備、従業員数、ワークフロー効率を確認します。工場の担当者に日次生産量とリードタイムについて尋ねます。これらの詳細を発注要件と比較します。申告された生産量を、記録、設備の可用性、他の受注済み案件、および評価対象期間と比較してください。これは納期保証ではなく、生産能力の判断を裏付けるものです。また、設備故障に備えたバックアップ体制も確認します。
| 要因 | 確認事項 |
|---|---|
| 設備 | 状態と保守 |
| 労働力 | スキルと可用性 |
| ワークフロー | 効率とボトルネック |
コンプライアンス確認
European Commission は、CEマーキングは対象製品にのみ必要であり、EU当局が製品を安全と承認したことを意味するものではないと説明しています。
コンプライアンスレビューには、対象製品、仕向地、評価範囲を定義する必要があります。関連文書、認証、現場記録を確認し、未検証の事項を特定します。一般的な工場訪問では、該当するすべての法令への適合を立証することはできず、必要な製品適合性評価の代わりにはなりません。実際の製品と市場に必要な専門試験または評価を判断します。
現場での製品検査
現場での製品チェックでは、アクセス可能な商品を合意された参照品と比較し、実際の観察、試験、制限事項を記録します。
外観検査
現場での製品検査は、徹底した外観検査から始めます。検査対象サンプルに傷、へこみ、色ムラがないか確認します。製品を承認済みサンプルおよび仕様と比較します。品質に影響する可能性のある目視可能な欠陥を探します。この段階では、生産エリアの清潔さも確認します。欠陥の位置とユニット識別情報を記録し、写真を所見に紐付けられるようにします。検査員は目視可能な所見を記録し、買い手に報告します。
機能試験
機能試験では、検査対象製品の選択された機能を合意された手順に照らして確認します。製品に応じて、操作部の動作確認、可動部のチェック、部品の組み立てなどが含まれます。試験対象ユニット、試験条件、実際の結果を特定し、不合格や完了できなかった確認事項も含めます。
機能チェックは、外観レビューでは見えない問題を特定できます。訪問前に、適切な設備、電源、安全な準備を確認します。通常運転では、実験室レベルの安全認証、耐久性、すべての性能主張を立証することはできません。それらの特性には、該当する方法と証拠が必要です。
包装レビュー
現場での製品検査の一環として、包装レビューに移ります。検査対象の包装を承認済み要件と比較します。材料、組み立て、封止、損傷に関する目視可能な問題を探します。外観だけでは輸送強度や耐久性を定量化できません。ラベル、バーコード、説明書が正確で判読可能であることを確認します。正式な輸送性能試験には、独自に合意された方法と条件が必要です。また、包装が発注書および工場検査文書の詳細と一致することを確認します。
- 包装に損傷がないか検査する
- 正しいラベル表示を確認する
- 適切な封止を確認する
付属品の確認
現場での製品検査は、付属品の確認で終了します。検査対象パッケージについて、付属品、説明書、スペアパーツが正しい製品バリアントと一致するか確認します。内容物を注文内容および工場検査リストと比較します。合意された付属品チェックを実施し、試験されなかった機能を特定します。数量が正しくても、言語、版、互換性のない付属品の問題は解消されません。検査員は付属品の相違を記録し、サプライヤーとの対応のために買い手に報告します。
| 検査ステップ | 主な焦点 | 主な手順 |
|---|---|---|
| 外観検査 | 外観と欠陥 | 比較、記録 |
| 機能試験 | 性能 | 試験、記録、報告 |
| 包装レビュー | 包装とラベルの確認 | 検査、確認、点検 |
| 付属品の確認 | 完全性 | 数える、試験する、確認する |
品質管理評価
品質評価では、結論を使用する前に、合意された計画、特定されたサンプル、解釈可能な結果が必要です。
検査計画
ISO 2859-1:2026 は、属性検査によるロットごとの検査のための、合格品質限界で索引付けされた抜取方式を提供しています。
検査計画は、実際に予約する業務の範囲、時期、品質基準、サンプリング方法を定義します。ロットのサンプリング計画は、供試体や設備の要件が異なる特別試験とは分けてください。以前の生産ロットを自動的にコピーするのではなく、現在の注文に照らして見直してください。
次を使用してください AQL計算ツール 合意されたサンプリング入力を確認するには。ロットサイズ、検査水準、計画、合格基準を記録とともに保管してください。AQLは、合格したすべての出荷に欠陥がないことを意味するものではなく、サンプリング結果を検査していない特性にまで拡張すべきではありません。
データ収集
製品品質を監視し、実績を追跡するために、すべての検査中にデータを収集します。実際に実施した工程の結果を、ロット、サンプル、チェックの識別情報とともに収集します。欠陥の種類、数量、場所を記録します。機能試験および包装レビューの結果も文書化します。比較可能なデータは、繰り返し発生する問題の明示に役立ちます。製品、基準、サンプリングの変更は比較に影響します。この情報を使用して品質管理手順を調整し、今後の検査を改善します。サンプルで観察された欠陥割合は、母集団全体の既知の欠陥率ではありません。
- 検査結果をリアルタイムで記録する
- 観察されたサンプルの所見と欠陥の種類を追跡する
- 継続的改善のためにデータを分析する
報告
検査プロバイダーは、買い手が確認するための詳細な検査報告書を作成します。報告書には、業務、検査可能な商品、検査したサンプル、実際に実施したチェックを特定する必要があります。報告書には写真、データ表、発見された問題に関する注記が含まれます。合格基準、測定結果、写真、欠陥の場所、検査結論を記録します。買い手は、確認とフォローアップを支援するために、報告書を関連チームおよびサプライヤーと共有します。未完了のチェック、ならびにアクセスまたは設備の制限を結果と並べて記載します。合格は、実施されなかった作業を隠すものであってはなりません。
検査報告書は、合意された参照事項を、実際に検査した商品およびチェックに関連付けます。その所見と制限は買い手の次の意思決定を支えます。報告書単独では、出荷を承認したり、すべての製品コンプライアンス義務を確立したりするものではありません。
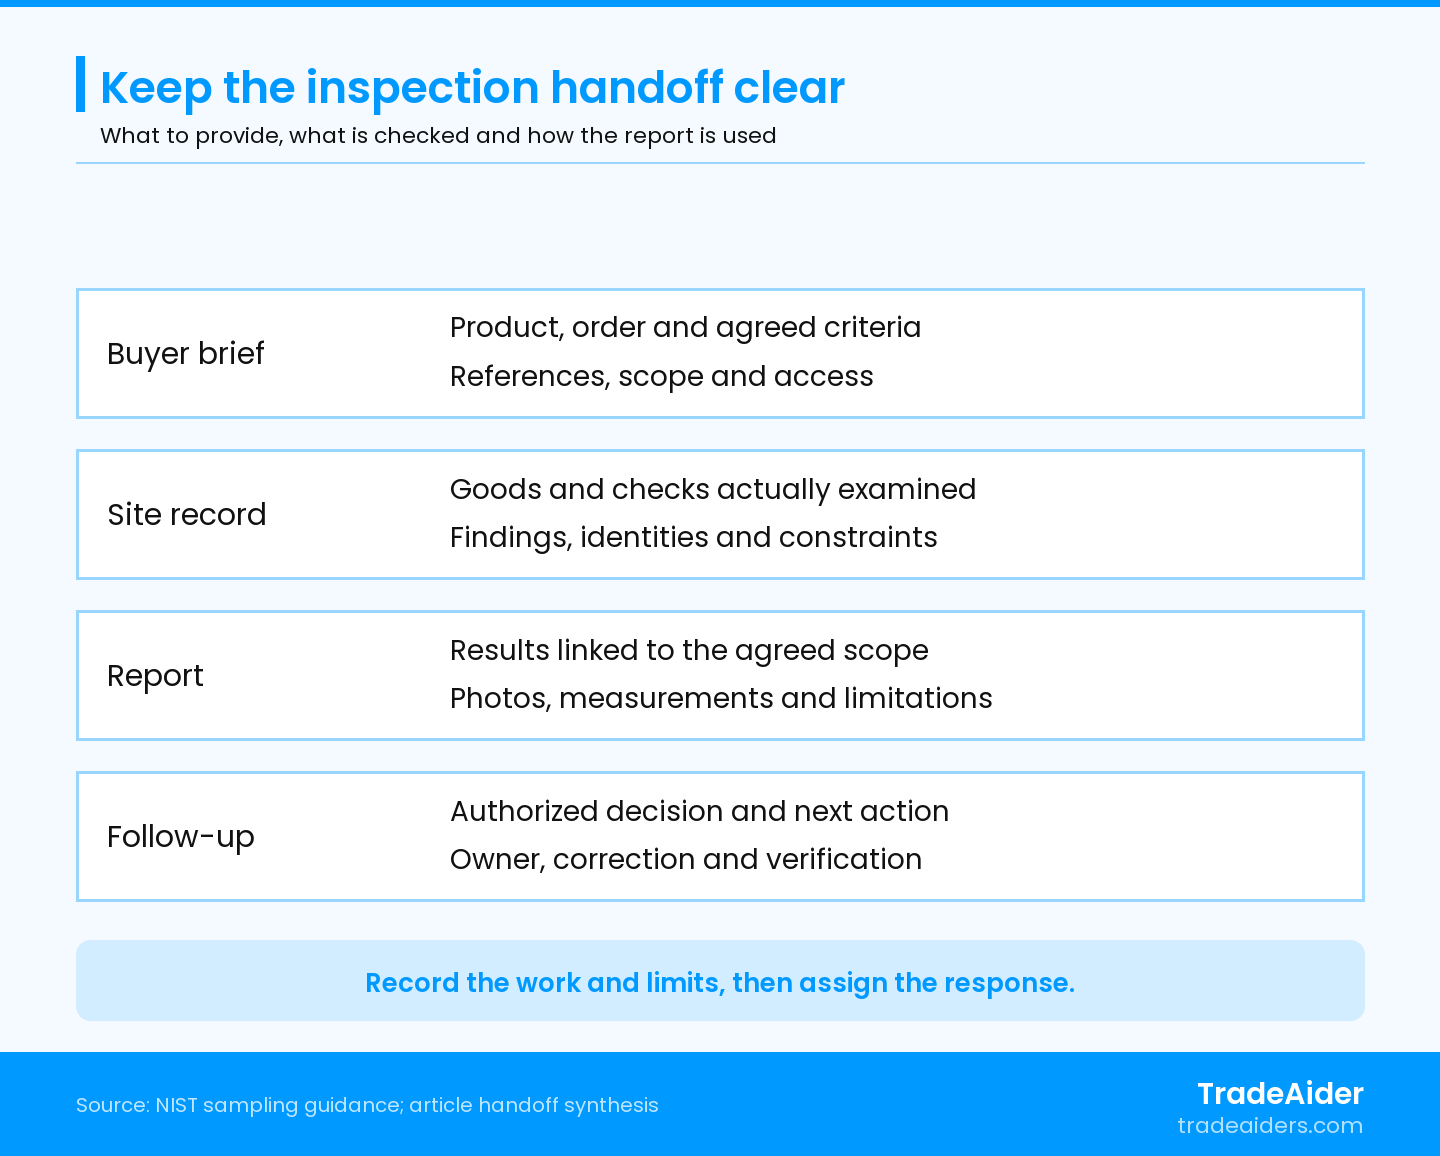
合意された参照事項を、実際に検査した商品およびチェックに結び付けておきます。報告書は所見と制限を記録します。権限を持つ買い手が、対応および追加の検証を別途決定します。
文書化
訪問後も所見を確認し理解できるよう、報告書と裏付けとなる参照事項を識別可能な状態に保ちます。
検査報告書
検査報告書は、後日の品質レビューに不可欠な記録です。最終発行版を、発注書、承認済み仕様、参照サンプルの詳細、および訪問を規定した往復文書とともに保管します。後日のレビュー担当者が意思決定を再構成できるよう、報告書の日付、製品、ロット、およびその後の訂正を特定します。
役立つ報告書アーカイブには次が含まれます:
- 検査に利用可能な製品仕様および数量。
- 目視および合意された機能チェックの結果。
- 欠陥分類、サンプル識別情報、サンプリングデータ。
- 写真、裏付け証拠、記録された制限。
買い手の決定およびフォローアップを報告書とともに保持します。改訂報告書が発行された場合は、サプライヤーの回答や後日の再検査と区別します。製品、基準、検査範囲が比較可能であることを確認した後にのみ、経時的に報告書を比較します。
コミュニケーション
検査プロセス全体を通じて明確なコミュニケーションを維持する必要があります。訪問前に最新の参照事項を共有し、質問に回答できる買い手および工場の連絡先を明示します。各検査中は連絡を取り合い、質問や懸念に迅速に対応します。定期的な更新を通じて進捗を監視し、問題が生じ次第解決します。
効果的なコミュニケーションには次が含まれます:
- 検査スケジュールとチェックリストの共有
- 検査所見に関するフィードバックの提供
- サプライヤーと是正措置を確認する
また、全員が検査結果と次のステップを理解していることを確認します。訪問中に行われた決定、特に基準の変更、アクセス拒否、または結果に影響する指示を記録します。
検査後のアクション
検査後の作業では、影響を受ける商品および所見に対して、決定、是正、適切な検証を割り当てます。
是正措置
検査を完了した後、直ちに対処が必要な問題が見つかることがあります。権限を持つ買い手または品質責任者が、指摘事項への対応と、影響を受ける商品を保留すべきかどうかを決定します。まず検査報告書を確認し、すべての不具合を特定してください。これらの不具合は重大度に基づいて分類する必要があります。実際の製品要件に照らして、受け入れ、修正、またはエスカレーションのいずれかを決定してください。不便であるという理由だけで未解決の問題を先送りしてはいけません。
調査結果をサプライヤーに伝達する必要があります。是正措置について明確な指示を提供してください。チェックリストを使用して各ステップを追跡します。影響を受ける商品、サプライヤーの対応責任者、完了を検証するために必要な証拠を特定してください。各是正措置の期限も設定する必要があります。
例示的な例: 検査対象の梱包に、誤った製品バリエーションの指示書が含まれているとします。検査員はユニット、カートンの識別情報、承認済み文書の参照情報を記録します。買い手は影響を受ける商品をどのように保留し、レビューするかを決定します。サプライヤーは影響を受ける梱包を特定して修正します。その後、追加の検証で、定義された修正済み商品を承認済みバージョンと照合します。元のサンプルでの指摘だけでは、他に何個の梱包が影響を受けているかは分かりません。これは仮説上の例であり、顧客の事例ではありません。
再検査
サプライヤーが是正措置の完了を報告した後、どのような検証が必要か、また再度訪問することが適切かを決定します。再検査では、定義された修正済み商品と影響を受ける要件を確認します。すべてのユニットのすべての問題が解決されたことを自動的に証明するものではありません。
引き続き適用される元の基準を使用し、合意された変更を文書化します。修正されたロットまたはカートン範囲を特定し、以前の指摘事項に焦点を当て、修理によって影響を受ける可能性のある他のチェックも検討します。新しいサンプル、観察結果、残存する制約を記録し、以前の報告書と比較します。証拠がリリースまたはさらなる措置を支持するかどうかは、権限を持つ買い手が決定します。
| ステップ | 必要な対応 | 期待される結果 |
|---|---|---|
| 是正措置 | 検査で見つかった不具合に対処する | 影響を受ける商品への修正を記録 |
| 再検査 | 検査を通じて修正を検証する | 合意されたフォローアップ範囲内の結果 |
よくある間違い
不明確な要件、古い指示、省略された基準は、検査結果の有用性を低下させる可能性があります。
準備の誤り
準備の誤りは、単に検査日が欠けていることではなく、参照情報の欠落や矛盾であることがよくあります。多くの買い手は、検査要件を明確に定義しないことで誤りを犯します。このステップを省略すると、検査プロセス中に混乱が生じるリスクがあります。実際のチェックに必要な仕様、梱包要件、基準を提供してください。検査要件の欠落や曖昧さは、品質期待に合わない製品につながる可能性があります。各検査の前に、必ず検査要件を見直してください。たとえば、最新の図面と廃止されたラベルファイルを組み合わせると、検査員は一貫した受け入れ根拠を持てなくなります。
コミュニケーション不足
検査プロセスの各段階で明確なコミュニケーションが必要です。コミュニケーション不足は、検査要件や品質基準に関する誤解を招くことがよくあります。更新情報やフィードバックを共有しないと、検査チームが重要な詳細を見落とす可能性があります。定例会議と書面による指示を使用して、全員の認識を揃えてください。検査要件を明確にすると、検査チームが品質目標に集中できるようになります。廃止された指示を置き換え、訪問を実施する担当者から受領確認を得てください。
- 緊急の質問に備えて買い手と工場の連絡先を明記する
- 検査要件を書面で共有する
- 検査開始前にすべての指示を確認する
見落とされやすい基準
検査要件のあらゆる詳細に注意を払う必要があります。多くの買い手は、検査中に小さくても重要な基準を見落とします。梱包、ラベル、付属品のチェックを無視すると、後で品質問題に直面する可能性があります。検査要件と検査計画にすべての関連項目を含める必要があります。検査プロセス中に、チェックリストの各項目を確認してください。訪問前に、目的地の言語、バーコードまたはラベルの改訂、バリエーション固有の内容を確認してください。
| よく見落とされる基準 | 品質管理への影響 |
|---|---|
| 梱包の詳細 | 不十分な保護のリスク |
| ラベルの正確性 | 必須情報の誤りまたは欠落 |
| 付属品の同梱 | 不完全な製品 |
ベストプラクティス
明確な連絡先、最新のチェックリスト、現実的なスケジュール管理は、検査結果を適時のアクションにつなげるのに役立ちます。
明確なコミュニケーション
すべての検査において、コミュニケーションをオープンかつ明確に保つ必要があります。プロセスの早い段階で期待値を設定します。品質基準と検査要件をチームおよびサプライヤーに説明します。質問には迅速に回答し、情報を入手したらすぐに更新情報を共有します。未回答の技術的質問については、基準をその場で即興で決めるのではなく、誰が決定できるのか、いつ検査を中断すべきかを特定します。
詳細なチェックリスト
すべての検査には詳細なチェックリストが必要です。チェックリストにより、整理された状態を保ち、品質目標に集中できます。検査プロセスの各ステップを列挙し、すべての品質管理ポイントを含めます。梱包、ラベリング、製品の特徴を確認します。付属品の同梱状況と欠陥の分類も確認します。関連する各項目について、参照リビジョン、確認方法、合格要件を含めます。実際の結果と未実施の理由を記入する欄を設け、空欄が合格と誤認されないようにします。
- 予約済みの範囲内のチェック項目を列挙する
- 品質基準と欠陥の種類を含める
- 各検査後にチェックリストを更新する
スケジューリング
検査スケジュールは慎重に計画します。この注文に必要な各段階の日程を選び、関連する材料や商品が利用可能であることを確認します。品質管理チェックと是正措置に十分な時間を確保します。プロセスを混乱させる可能性のある直前の変更は避けます。出荷判断の前に報告書レビューの時間を含め、商品の準備ができていない場合の対応を合意します。検査員が変更後の日程で元の範囲を完了できると想定せず、変更は工場およびプロバイダーと再確認します。
| 検査段階 | 推奨時期 |
|---|---|
| 生産前 | 生産開始前 |
| 生産中 | 製造中 |
| 最終検査 | 生産終了後 |
| 積み込み監督 | 出荷前 |
検査パートナーの選定
実際の範囲、方法、報告、資格が製品および報告書の想定用途に適合するプロバイダーを選びます。
求めるべき資質
製品と品質への期待を理解している検査パートナーを選びます。 TradeAiderの会社背景は 組織的な文脈を示すものであり、実際の業務内容は別途確認してください。プロバイダーの一般的な経験をあらゆる専門能力の証明とみなすのではなく、関連する製品知識、明確な方法、透明性のある報告を確認してください。
パートナーは、訪問で何をカバーするのか、技術的な質問は誰が対応するのか、未完了のチェックがどのように報告されるのかを説明すべきです。調査結果がどのように特定され撮影されるのか、報告書の形式がその利用者に適しているかを確認します。サプライヤーや工場の評価も必要であれば、そのサービス範囲を別途合意します。
確認すべき質問
第三者検査チームを雇う前に、直接的な質問をすべきです。まず、あなたの製品タイプに関する経験について尋ねます。検査中に品質問題をどのように扱うかを確認します。どのサンプリング方法を用い、欠陥をどのように分類するかを尋ねます。あなたの製品にどの方法と現行バージョンが適用されるのか、その理由も尋ねます。匿名化されたサンプル報告書を請求し、観察結果、制限事項、推奨事項が区別されているかを確認します。調査結果と是正措置をどのように伝達するかを尋ねます。また、是正措置後の再検査プロセスについても尋ねるべきです。
最終報告書の利用者を明示し、特定の顧客、マーケットプレイス、規制当局が受入条件を設けているかを尋ねます。利用できない商品、立ち入れない区域、実施できない試験をプロバイダーがどのように記録するかを明確にします。範囲変更を承認できるのは誰か、その変更が報告書にどのように反映されるかを合意します。こうした回答により、品質に関する一般的な約束ではなく、提供される作業と証拠に基づいて提案を比較できます。
サンプル質問表
検査範囲、報告、サンプリング、フォローアップがどのように管理されるかを尋ねます。
| 質問 | 重要な理由 |
|---|---|
| 私の製品に関する経験はありますか? | 関連する製品経験を確認する |
| 品質問題をどのように報告しますか? | 透明性を確認する |
| どのサンプリング方法を使用していますか? | サンプリングの根拠を明確にする |
| 再検査はどのように行いますか? | フォローアップ範囲を定義する |
資格・認定
ILAC は、その取り決めの下での結果の認知が、海外市場のすべての当事者による受入を保証するものではないことを説明しています。
プロバイダーが主張する実際の法人、現在の資格状況、および認定または認証の範囲を確認してください。品質マネジメントシステムの証明書と特定の検査活動に対する認定は、異なる問いに答えるものです。ロゴだけを信用するのではなく、発行機関の記録と対象となる活動を確認してください。
作業を発注する前に、報告書の想定受領者に、必要な方法、認知状況、文書形式について確認してください。資格はプロバイダーの選定を支えるものですが、特定の商品が適合していることや、すべての顧客、規制当局、マーケットプレイスがその報告書を受け入れることを約束するものではありません。
当社チームにご連絡ください 入手可能な製品と注文の詳細、参照情報、工場、段階、時期、目的地、既知の懸念事項、および最終的な報告書の使用者を添えてください。TradeAider は、適切な製品検査範囲と、合意されたチェック、所見、測定値、制限事項の報告について相談できます。検査前に、基準、立入り、言語、形式、受領者の受け入れを確認してください。
よくある質問
中国で製品検査を予定する最適な時期はいつですか?
現在のリスクに答える段階を選び、実際の準備状況、報告時間、修正の余地を確認してください。投入品は生産前に確認が必要な場合があります。進行中の産出物は、工程中訪問を正当化する場合があります。最終訪問には完成品と合意された梱包準備が必要です。訪問日を決める前に、工場の実際の状況を確認してください。
検査中に不具合をどのように分類しますか?
検査前に、製品と意図された用途に応じた分類に合意してください。すべての機能上の欠陥が自動的に重大となるわけではありません。重大な所見は定義された深刻なリスクに関わるものであり、主要および軽微のカテゴリーは合意された影響と基準に依存します。観察された状態とその分類根拠を記録し、不明確な所見や安全に関連する所見は責任ある技術責任者にエスカレーションしてください。
検査のためにどのような書類を準備すべきですか?
まず入手可能な注文および製品情報から始め、次に訪問前に必要な技術参照と基準を確定してください。最新の仕様書、図面、承認済みサンプルの詳細、梱包およびラベルのファイル、バリアント要件、関連する試験要件を含めてください。改訂を明確に示してください。必要な参照情報が欠けている場合は、影響を受けるチェックを延期するか、未実施として報告するかを合意してください。
検査に直接立ち会えますか?
立ち会いには、立入り、安全、機密保持、および検査を指揮する者を含め、工場とプロバイダーとの合意が必要です。誰がどの役割で立ち会うかを双方に伝えてください。訪問中に非公式に合格基準を変更することは避けてください。合意された指示を記録し、発行される報告書と買い手のその後の決定が同じ根拠を使用するようにしてください。
関連記事
TradeAiderサービスでビジネスを成長させる
下のボタンをクリックして、TradeAiderサービスシステムに直接入ります。予約から支払い、報告書の受け取りまでの簡単な手順は操作が簡単です。