A inspeção de terceiros começa com uma regra de decisão do comprador, não com uma visita à fábrica. Um pedido de compra pode identificar o produto e a quantidade e ainda assim omitir a revisão controladora, a população acabada representada pelo resultado, o método de verificação, a regra de aceitação e quem pode aprovar uma exceção. Se o inspetor tiver de inventar esses insumos no local, o relatório pode ser detalhado, mas ainda assim incapaz de sustentar uma decisão segura de embarcar, reter, corrigir ou aceitar com concessão.
Um processo viável de inspeção de terceiros, portanto, une intenção comercial e evidência técnica antes de qualquer pessoa viajar. O comprador define o que o relatório deve decidir, seleciona o estágio útil mais inicial, congela a referência do produto, identifica o lote, estabelece regras de amostragem e de defeito e declara a autoridade do inspetor. O fornecedor então declara a prontidão real, enquanto o organismo de inspeção confirma que consegue executar o escopo. O relatório fecha o ciclo mostrando o que foi verificado, como foi verificado, qual população a evidência representa e o que permanece não resolvido.
Comece pela Decisão que a Inspeção Deve Sustentar
Uma inspeção de terceiros começa quando o comprador define a decisão e o limite da evidência, não quando um inspetor chega à fábrica. “Verificar a qualidade” não é uma decisão. “Confirmar se o lote acabado atual corresponde à revisão C do desenho, à especificação de embalagem P-04 e aos limites de acabamento acordados antes do pagamento do saldo” é. Isso identifica o objeto, os arquivos controladores, o momento e a questão comercial que o relatório deve informar.
A decisão determina o estágio. Uma aprovação de material precisa de evidência antes de o material ser consumido. Uma preocupação com desvio de processo precisa de observações enquanto a produção está em andamento. Uma revisão de liberação de embarque precisa de uma população acabada identificável e de sua embalagem de exportação real. Uma falha anterior precisa de um registro de correção e de um escopo de reinspeção que possa distinguir unidades corrigidas de unidades não resolvidas. Agendar “uma inspeção” sem essa distinção convida a uma visita no momento errado.
Escreva a decisão pretendida no topo do briefing e, em seguida, declare os limites. O inspetor pode registrar fatos, classificar constatações segundo as regras acordadas e escalar um conflito. O fornecedor pode explicar, corrigir ou apresentar evidências adicionais. Nenhuma das partes deve alterar silenciosamente a especificação do comprador, aceitar um desvio, redefinir o lote ou autorizar o embarque, a menos que o comprador tenha concedido essa autoridade por escrito.
Um relatório só é útil quando suas evidências respondem à decisão que motivou o agendamento da inspeção.
Fixe Seis Insumos Antes de o Inspetor Viajar
Seis insumos conectados tornam a atribuição executável: decisão, estágio, referência do produto, lote representado, método de verificação e aceitação, e autoridade para exceções. O lote representado significa as unidades ou caixas identificáveis às quais o resultado pode razoavelmente se aplicar. A amostragem de aceitação é um esquema de amostra mais regras usadas para decidir a disposição de um lote definido; O NIST explica que seu propósito é a aceitabilidade do lote, não estimar a qualidade exata do lote. A autoridade para exceções significa a pessoa nomeada que pode aprovar um desvio, solicitar correção, interromper a visita ou escalar uma constatação.
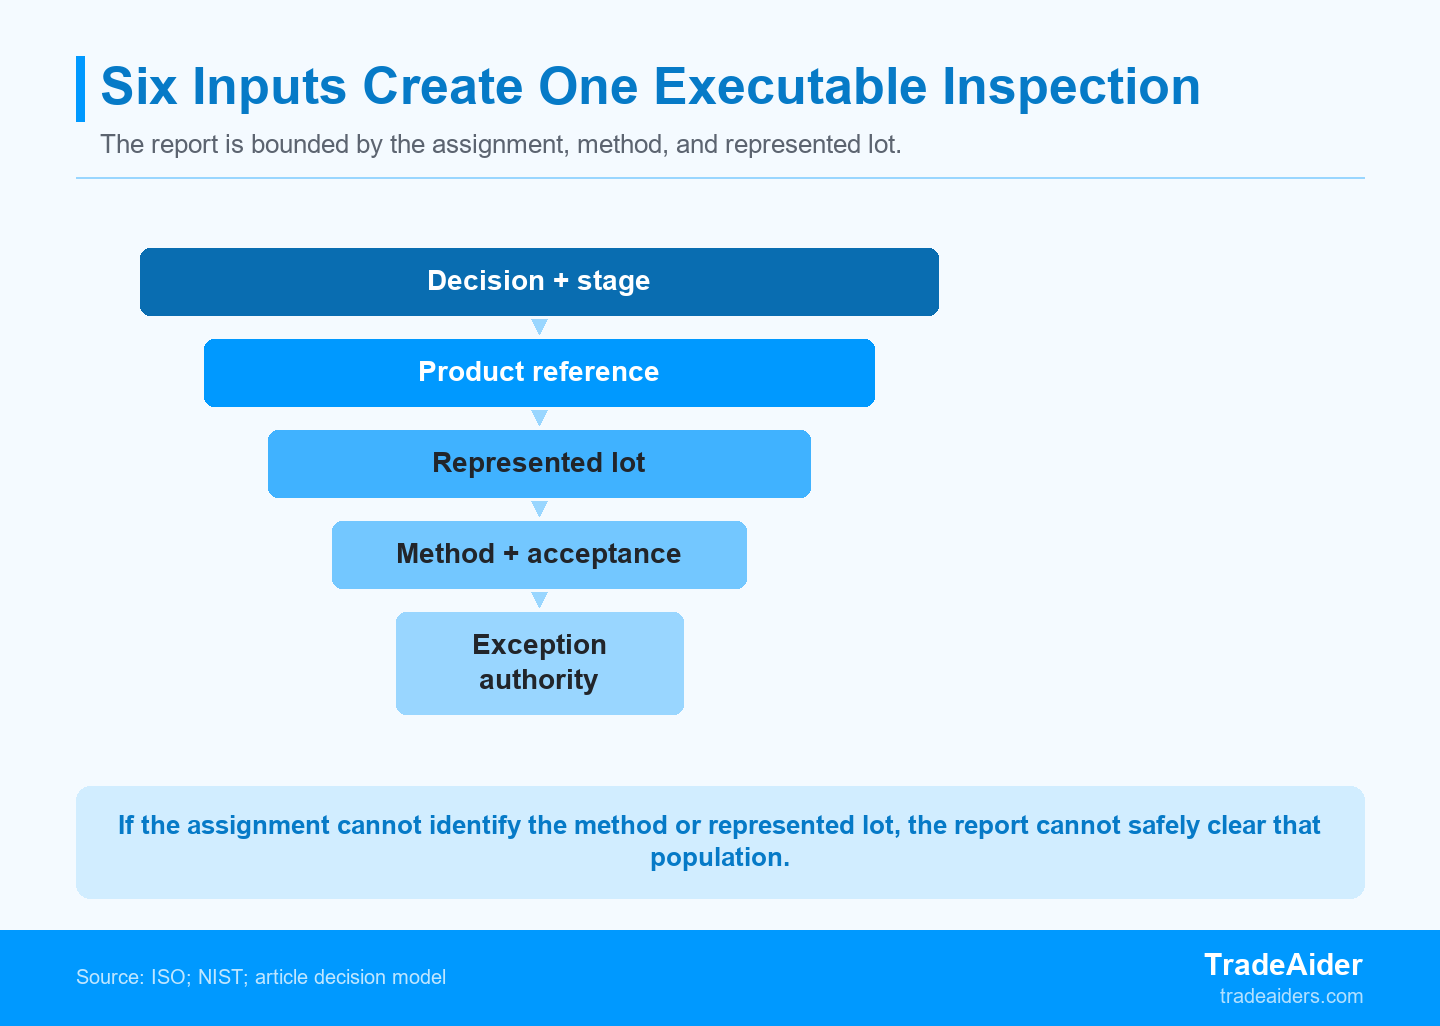
O relatório só pode sustentar as verificações, os métodos e o lote representado fixados na atribuição controlada.
- Una a decisão e o estágio. Inspecione quando o risco nomeado estiver visível e uma ação útil ainda for possível.
- Una a referência do produto e o lote representado. O modelo aprovado, o desenho, a amostra, a lista de materiais, o rótulo e a revisão da embalagem devem corresponder às unidades apresentadas.
- Una o método de verificação e a regra de aceitação. Declare o que o inspetor faz, sob qual condição, como o resultado é registrado e como as contagens de defeitos afetam o lote definido.
- Nomeie a autoridade para exceções. Dê ao inspetor uma rota rápida de escalonamento sem transferir a decisão de concessão ou liberação do comprador.
O limite do lote não é administrativo. Um resultado não pode transitar com segurança do lote declarado para um saldo de armazém, uma produção posterior, outro fornecedor ou uma revisão não rastreável apenas porque o nome do produto é o mesmo.
Esses seis insumos também revelam quando a atribuição não está pronta. Se a fábrica não consegue declarar a quantidade concluída, o comprador não consegue definir a população. Se dois desenhos afirmam estar atualizados, o inspetor não consegue escolher a referência de aceitação. Se um método exige equipamento de laboratório indisponível no local, o comprador deve mudar a rota da evidência em vez de deixar a verificação à interpretação.
Escolha o estágio de inspeção antes de agendar
O estágio correto é o ponto prático mais inicial no qual o risco nomeado pode ser observado e corrigido, sem fingir que uma única visita controla todo o pedido. As escolhas a seguir respondem a perguntas diferentes; não são rótulos intercambiáveis para a mesma visita à fábrica.
| Estágio de inspeção | Decisão que ele pode embasar | Evidência de prontidão necessária | O que ele não pode comprovar sozinho |
|---|---|---|---|
| Pré-produção | Se insumos e referências nomeados estão prontos para a produção em massa | Materiais ou componentes disponíveis, referências aprovadas, plano de produção | Conformidade de um embarque acabado que ainda não existe |
| Durante a produção | Se um processo em andamento e a produção emergente precisam de correção ou contenção | Progresso de produção significativo, trabalho em processo identificável, controles atuais | O status final de embalagem e do lote acabado completo |
| Pré-embarque | Se o lote acabado e embalado identificável corresponde ao escopo acordado | Quantidades declaradas concluídas e embaladas, locais, SKU e mapa de caixas | Controle de processo anterior ou testes de conformidade não realizados |
| Reinspeção | Se uma correção acordada está completa para uma população definida | Registro de correção, população isolada, status revisado, método de verificação | Unidades não mapeadas fora do registro de correção e verificação |
Use um estágio inicial quando insumos ou condições do processo estiverem indefinidos
A inspeção pré-produção é útil quando material, componente, amostra aprovada, ferramental ou evidência de prontidão para produção ainda podem impedir que uma construção incorreta se espalhe. Ela não deve ser agendada simplesmente por ser a primeira em um diagrama de processo. Nomeie o insumo de risco, a referência aprovada, a observação ou o documento exigido e a ação que se segue a uma divergência.
Por exemplo, um comprador preocupado com tecido substituído deve identificar o artigo de tecido, a cor, a evidência de composição, a amostra aprovada, a identidade do rolo ou do lote e qualquer verificação que possa ser validamente realizada no local. Um comprador preocupado com um componente eletrônico alterado precisa da lista de materiais atual, da marcação do componente, da regra de alternativa aprovada e do registro de rastreabilidade. A inspeção pré-produção da TradeAider é uma rota relevante quando esses insumos podem ser revisados antes que a produção em massa torne a correção mais ampla e mais cara.
O resultado é uma decisão de prontidão delimitada: prosseguir, corrigir um insumo, obter evidência faltante ou pausar. Não é uma garantia de que a produção posterior permanecerá em conformidade. O comprador deve levar qualquer insumo de alto risco adiante para verificações durante a produção ou finais quando substituição subsequente, deriva de setup, montagem, embalagem ou rotulagem puderem alterar o resultado.
Passe para mais tarde somente quando a decisão depender da produção ou de bens acabados
A inspeção durante a produção acompanha um processo em andamento e a produção emergente, enquanto a inspeção pré-embarque deve examinar um lote acabado suficientemente completo e identificável; a reinspeção verifica uma correção acordada em vez de repetir cegamente a visita original. O comprador deve definir um limite de prontidão em termos operacionais, como quantidade concluída, quantidade embalada, locais, mix de SKU e retrabalho pendente.
Uma visita no estágio de produção pode comparar a produção de diferentes linhas, turnos, ferramentas ou lotes de componentes enquanto a fábrica ainda pode conter a causa. Uma visita ao lote acabado pode examinar acabamento, quantidade, função, etiquetas, embalagem e identidade das caixas dentro do escopo aprovado. Uma reinspeção deve se concentrar na característica reprovada e na população da correção, repetindo outras verificações apenas quando a correção puder tê-las afetado. Essa sequência impede que uma correção restrita seja apresentada como prova de que todos os requisitos originais foram retestados.
Monte um briefing que o inspetor consiga executar
Um briefing executável conecta referências de produto controladas a verificações nomeadas, métodos, classes de defeito, requisitos de evidência e regras de escalonamento. Coloque um único número de revisão e data de emissão no pacote. Liste o pedido, fornecedor, fábrica, produto, destino, estágio de inspeção e data solicitada, mas não confunda esses campos administrativos com o método de inspeção.
O briefing deve declarar a prioridade dos documentos. Se o desenho entrar em conflito com a amostra aprovada, o PO entrar em conflito com a especificação de embalagem, ou uma mensagem do fornecedor propuser uma alteração tardia, o inspetor não deve decidir qual fonte prevalece. O conflito deve ser encaminhado à autoridade nomeada do comprador. Registre qualquer desvio aprovado como uma adição controlada ao pacote, para que fornecedor, inspetor e comprador usem a mesma revisão.
| Campo do briefing | Conteúdo mínimo | Falha que previne |
|---|---|---|
| Controle de produto | SKU ou modelo, desenho, amostra aprovada, lista de materiais, revisões de rótulo e embalagem | Verificar o produto certo contra a referência errada |
| Declaração de lote | Quantidades concluídas e embaladas, localizações, lotes, faixas de caixas, trabalho pendente | Aplicar um resultado de amostra a uma população não identificada |
| Instrução de verificação | Característica, método, condição, unidade, resultado esperado, formato de evidência | Redação subjetiva e execução inconsistente |
| Regra de decisão | Esquema de amostragem, classes de defeitos, números de aceitação, escalonamento crítico | Criar a lógica de aceitação depois que os achados estiverem visíveis |
| Autoridade e comunicação | Contatos, janela de resposta, limites de paralisação do trabalho, responsável por concessão e liberação | Suposições do fornecedor ou do inspetor tornando-se decisões do comprador |
Use o recurso de padrão de inspeção da TradeAider para estruturar classes de defeitos e questões de amostragem, depois faça com que o comprador aprove o plano específico do produto, os limites e as regras de escalonamento.
Congele a referência do produto antes de escrever o método de verificação
Cada verificação precisa de um SKU ou modelo identificável, desenho atual ou amostra aprovada, característica, método, condição e resultado esperado. “Verificar dimensões” é incompleto. Uma instrução útil nomeia o ponto do desenho, a ferramenta de medição, a unidade, a tolerância, a alocação da amostra e a fotografia ou entrada de resultado exigida. “Verificar função” precisa da sequência de operação, da condição de carga ou configuração, da resposta esperada e de qualquer limite de segurança.
Separe observações de testes que precisam de outra via de evidência. Um inspetor pode comparar arte final controlada, operar um recurso especificado, medir dimensões acessíveis e registrar a qualidade de execução. Não apresente essa visita como prova de composição química, durabilidade de ciclo longo, segurança elétrica ou certificação, a menos que o método atribuído e os recursos competentes a sustentem. Para cada resultado, registre a identidade do item ou da caixa, a referência, o método, a unidade, a fotografia, a classificação e a limitação; explique qualquer verificação que não pôde ser concluída.
Defina o lote, o plano de amostragem e a regra de aceitação em conjunto
A amostragem só é interpretável quando o lote, o método de seleção aleatória, as classes de defeitos, o esquema de amostragem e as regras de decisão são definidos antes de os resultados serem vistos. O NIST distingue planos simples, duplos, múltiplos, sequenciais e de lote alternado; a escolha altera a carga de trabalho e as etapas de decisão posteriores. Para um plano simples, O NIST relaciona o tamanho da amostra n com o número de aceitação c, mostrando por que o tamanho da amostra por si só não é uma regra de aceitação. Escreva o plano aprovado, o nível de inspeção quando relevante, as classes de defeitos e os números de aceitação/rejeição no briefing, em vez de enviar apenas um valor de AQL.
O AQL é um índice dentro do plano de amostragem escolhido, não uma promessa de que exatamente essa porcentagem do embarque esteja defeituosa. Nem um resultado de amostra apaga um problema crítico cuja regra contratual exige escalonamento imediato. Defina classificações críticas, maiores e menores com base nas consequências específicas do produto e, em seguida, declare se qualquer constatação de segurança, regulatória, de identidade ou de substituição não autorizada prevalece sobre a decisão comum de contagem.
Adeque o organismo de inspeção ao escopo real
A seleção do provedor deve testar a competência para o produto e o método, a conduta imparcial, a cobertura geográfica, a disciplina de relatórios e a capacidade de lidar com amostras, registros, confidencialidade, reclamações e escalonamento. O boletim de transição da UKAS para a ISO/IEC 17020:2026 destaca a imparcialidade, a independência, o pessoal competente e o monitoramento, enquanto visão geral do ISO CASCO sobre organismos de inspeção identifica competência, equipamentos, processos, registros, confidencialidade e reclamações. Use um laboratório competente ou serviço de testes de produtos para análise destrutiva, condições laboratoriais controladas, instrumentos especializados ou requisitos formais de relatório de teste; uma observação no local não é um resultado de laboratório. Pergunte quem realiza o trabalho, quais instruções e equipamentos são usados, como a subcontratação é controlada e quem revisa constatações incomuns. A acreditação pode ser relevante quando seu escopo cobre a atividade, mas não substitui a verificação do provedor e do método atribuídos.
Confirme a prontidão da fábrica, o acesso e a autoridade para exceções
Uma reserva não está pronta até que o fornecedor confirme o status real do lote, o local de inspeção, o acesso, os equipamentos, a disponibilidade do produto, o contato responsável e os limites de retrabalho ou manuseio de amostras. Solicite uma declaração de prontidão datada, próxima o suficiente da visita para refletir a realidade, e então compare-a com o que o inspetor encontra na chegada.
Para uma visita de lote finalizado, a declaração deve indicar as quantidades concluídas e embaladas por SKU, lote ou data de produção quando relevante, armazém e piso, faixa de caixas, unidades ainda em retrabalho, unidades já enviadas e quaisquer mercadorias armazenadas fora do local. Se o status real ficar abaixo do limite acordado, o inspetor deve registrá-lo e escalar. O comprador pode então prosseguir com uma limitação divulgada, alterar o escopo ou reagendar.
O acesso inclui mais do que uma autorização de entrada. Confirme espaço de trabalho seguro, energia, água, iluminação, auxílio para manuseio, permissão para abrir e revedar, equipamentos, amostras aprovadas, registros de produção e unidades em todo o lote. Dê ao inspetor uma janela de resposta e contatos nomeados. Se uma instrução tardia da fábrica entrar em conflito com o briefing, o inspetor pausa a verificação afetada e pergunta ao comprador. Essa preparação faz parte de um processo controlado de inspeção pré-embarque.
Cenário ilustrativo: uma alegação de correção que não abrangeu o lote
Uma declaração de correção do fornecedor não pode encerrar uma inspeção reprovada quando seus registros abrangem apenas metade do pedido e as caixas corrigidas e não corrigidas foram misturadas. O cenário a seguir é ilustrativo, não um caso de cliente da TradeAider.
O registro de retrabalho comprovou apenas 50 por cento de cobertura
Em um pedido de 3,200 unidades, um registro de retrabalho que nomeia 1,600 unidades comprova no máximo 50 por cento de cobertura documentada; quatro constatações de revisão antiga entre 24 caixas verificadas mostram que a correção não está contida, não a taxa exata de defeito do pedido completo.
Um importador está preparando 3,200 chaleiras elétricas em dois modelos de caixa para um único mercado de destino. A referência atual do comprador exige um rótulo revisado de potência e uma folha de instruções atualizada. A inspeção original encontra rótulos antigos e manuais revisados ausentes. O fornecedor relata posteriormente que todas as caixas foram abertas e corrigidas, mas seu registro de retrabalho identifica apenas 1,600 números de unidade. Antes da reinspeção, caixas de duas zonas de embalagem são movidas para uma área de triagem comum. Quatro de 24 caixas selecionadas em todo o pedido triado ainda contêm o rótulo antigo ou a revisão do manual. O escopo afetado é de 1600 unidades nomeadas no registro de retrabalho, 1600 unidades fora dele e 4 constatações de revisão antiga entre 24 caixas verificadas após a triagem misturada.
A aritmética é útil, mas restrita: 1,600 dividido por 3,200 é igual a 50 por cento de cobertura de correção documentada. As quatro constatações provam que o limite de correção alegado falhou após a triagem misturada. Elas não estabelecem uma taxa exata de defeito de 16.7 por cento para o pedido completo, e 20 caixas conformes não provam que cada unidade corrigida seja identificável. O comprador retém todas as 3,200 unidades porque nenhuma das populações pode ser separada de forma confiável dos registros atuais.
O fornecedor reconstrói as identidades das caixas a partir dos registros de produção e retrabalho, separa ambas as populações, substitui todos os rótulos e manuais antigos e reveda sob um status rastreável. A reinspeção registra os IDs das caixas selecionadas, as revisões, o status de correção, os resultados e a faixa de unidades representada por cada população. Somente essa evidência pode sustentar uma divisão posterior ou uma decisão condicional do comprador. Este é um exemplo ilustrativo, não uma estimativa real de taxa de defeito nem um tamanho de amostra, AQL ou regra legal de rotulagem prescritos.
Separe, corrija e verifique antes de restringir a retenção
O fornecedor deve mapear as identidades das caixas para os registros de correção, isolar ambas as populações, corrigir cada unidade afetada e apresentar a população definida para uma reinspeção direcionada. A instrução de verificação deve indicar a característica reprovada, a referência atual, o método de verificação, o formato da evidência e a população. Outras verificações só são repetidas quando o retrabalho pode tê-las alterado ou quando a regra do comprador exige.
Uma declaração ampla do fornecedor é barata de produzir porque não revela onde a correção parou. Um registro por unidade ou por faixa de caixas cria um limite testável. Esse limite permite ao comprador restringir a retenção depois que a evidência estiver completa; sem ele, uma liberação parcial seria baseada em confiança, e não em identidade.
Leia o relatório como evidência, não como ordem de liberação
Um relatório sustenta uma decisão do comprador apenas na medida em que identifica a revisão da atribuição, data e local, status do lote, seleção da amostra, verificações realizadas, resultados, exceções, fotografias e limitações. Revise a camada factual antes do rótulo de status. Para um limite específico de mercado, a orientação de certificado da CPSC afirma que o fabricante ou importador dos EUA permanece responsável pelo certificado aplicável mesmo quando outra parte presta assistência. Portanto, evidências externas não transferem automaticamente a responsabilidade do comprador.
Em seguida, revise a camada de decisão. Um “aprovado” pode significar que as contagens permaneceram dentro da regra de amostragem acordada, mas um documento pendente, um teste de laboratório não realizado, um SKU inacessível, uma constatação crítica ou uma alteração não autorizada podem permanecer fora desse status. Um “reprovado” identifica um resultado de regra; ele não decide se o comprador exige retrabalho, negocia uma concessão, cancela ou aceita um risco comercial limitado. Registre essas ações do comprador separadamente do resultado da inspeção.
Encerre cada exceção com um de cinco status: evidência aceita, correção necessária, reinspeção necessária, teste ou revisão qualificada necessária ou concessão do comprador pendente. Nomeie o produto e a população afetados para cada status. Isso evita que um título geral oculte um bloco não resolvido mais restrito e dá ao fornecedor um alvo de correção preciso.
Envie uma única transferência controlada de inspeção
A transferência final deve reunir a decisão, os arquivos atuais, a declaração de lote, as instruções de amostragem e aceitação, o formato das evidências, os contatos, os limites de autoridade e as ações pós-relatório em uma única revisão controlada. Anexe apenas os arquivos que regem esta visita ou marque claramente as versões substituídas. O fornecedor e o prestador de inspeção devem confirmar a mesma revisão antes que o agendamento seja considerado confirmado.
- Declare a decisão do comprador e a etapa da inspeção.
- Liste o produto, o pedido, o destino, as referências atuais e a prioridade dos documentos.
- Declare o lote identificável, os locais, as quantidades concluídas e embaladas e o trabalho não resolvido.
- Defina verificações, métodos, plano de amostragem, classes de defeito, números de aceitação e escalonamento crítico.
- Especifique fotografias, medições, registros, formato do relatório e prazo de resposta.
- Nomeie os contatos do fornecedor, do inspetor, do comprador e de exceções, com tempos de resposta e limites de autoridade.
- Predefina as ações para aprovação, reprovação, escopo incompleto, correção, reinspeção e evidências pendentes.
A TradeAider pode revisar um escopo depois que esses insumos estiverem disponíveis. Inclua as referências atuais do produto, o status declarado do lote, as verificações, as regras de aceitação, a localização da fábrica e a data-alvo. A resposta deve confirmar o que pode ser realizado, quais evidências ou equipamentos estão faltando e quais questões permanecem com o comprador, o fornecedor, o laboratório ou o consultor jurídico. Quando o pacote estiver completo, envie a transferência de inspeção para a TradeAider.
Não libere a atribuição para viagem até que o fornecedor e o prestador possam identificar o mesmo produto, lote, método e autoridade de decisão.
Perguntas frequentes
Com quanta antecedência uma inspeção de terceiros deve ser agendada?
Agende depois que a decisão de inspeção, as referências do produto, o status do lote, as verificações e as regras de aceitação estiverem estáveis o suficiente para emitir um briefing controlado. O prestador pode precisar de prazo para cobertura da localização, competência do inspetor, equipamentos e revisão de documentos, então envie o escopo proposto antes da visita-alvo. Não fixe a viagem enquanto a fábrica ainda não puder declarar prontidão ou o comprador tiver conflitos não resolvidos de desenho, amostra, método ou autoridade.
O fornecedor pode escolher a amostra da inspeção?
O fornecedor deve tornar todo o lote declarado acessível, mas o inspetor deve selecionar a amostra de acordo com o método de seleção aleatória e o plano de amostragem acordados. Caixas “melhores” escolhidas pelo fornecedor podem enviesar as evidências e romper a conexão com o lote. Se acesso, empilhamento, segurança ou layout do armazém impedirem a seleção planejada, o relatório deve divulgar a limitação, e o comprador deve decidir se prossegue, altera o escopo ou reagenda.
Uma aprovação no AQL significa que o lote tem essa taxa de defeito?
Não, um resultado baseado em AQL aplica o esquema de amostragem e as regras de decisão escolhidos ao lote definido; não é uma estimativa exata da taxa de defeito do lote. O resultado depende do lote válido, da seleção aleatória, do tamanho da amostra, das classificações de defeito, dos números de aceitação e das regras de troca, quando aplicáveis. Constatações críticas também podem exigir escalonamento separado sob o contrato ou as regras de segurança do comprador, mesmo quando as contagens de defeitos comuns permanecem dentro de seus limites.
O que acontece se a fábrica não estiver pronta no dia da inspeção?
O inspetor deve registrar a prontidão real, o acesso e a quantidade disponível, e então escalar antes de reduzir silenciosamente o escopo ou substituir por outra população. O comprador pode autorizar uma inspeção parcial divulgada, revisar a finalidade ou reagendar. Se o trabalho prosseguir, o relatório deve identificar o que estava indisponível e impedir que o resultado seja aplicado a SKUs não inspecionados, unidades inacabadas, estoque fora do local, produção posterior ou caixas ainda em retrabalho.
Quem decide se as mercadorias podem ser liberadas após a inspeção?
O comprador ou seu representante autorizado toma a decisão de liberação usando o relatório, os termos do contrato, as obrigações aplicáveis, as concessões e as exceções não resolvidas. O inspetor registra as constatações e aplica as regras acordadas de classificação e amostragem; o fornecedor as explica ou corrige. A menos que o comprador tenha delegado expressamente a autoridade, nem um rótulo de status da empresa de inspeção nem uma promessa da fábrica devem autorizar o embarque, o pagamento do saldo, a aceitação de um desvio ou o encerramento de evidências pendentes de laboratório e conformidade.
Artigos Relacionados
Expanda seu negócio com o Serviço TradeAider
Clique no botão abaixo para entrar diretamente no Sistema de Serviço TradeAider. Os passos simples desde a reserva e pagamento até o recebimento de relatórios são fáceis de operar.