Uma remessa não deve ser inspecionada apenas quando o calendário for conveniente; ela deve ser inspecionada antes de sair do fornecedor, no estágio em que as evidências do TradeAider ainda podem mudar decisões de liberação, retenção, correção ou teste. A resposta prática é inspecionar os riscos que ainda podem ser alterados, registrar as evidências que comprovam a conformidade e decidir se deve liberar, reter, separar, retrabalhar, testar ou reinspecionar antes que a remessa saia do controle do comprador.
Principais conclusões
- Inspecione antes de as mercadorias saírem do fornecedor: depois que a carga se move, a correção geralmente se torna mais lenta, mais cara e mais difícil de comprovar.
- Use PPI para risco de prontidão: materiais, amostras, etiquetas, arquivos de embalagem e preparação da produção devem ser tratados antes do início da produção.
- Use DPI para risco de processo: a inspeção no início ou no meio da produção ajuda a detectar a propagação de defeitos enquanto a fábrica ainda pode se ajustar.
- Use PSI para evidência de liberação: a inspeção final deve ocorrer quando as mercadorias estiverem 100 por cento concluídas e pelo menos 80 por cento embaladas para exportação.
O melhor momento depende do risco que você precisa controlar
A inspeção de qualidade da remessa não deve ser agendada por hábito. Ela deve ser agendada com base na decisão que o comprador ainda precisa tomar. ISO/IEC 17020:2026 define a inspeção em torno da determinação da conformidade com os requisitos, o que significa que o momento é parte do método. Se o requisito em risco for a prontidão dos materiais, inspecione antes da produção. Se o risco for desvio de processo, inspecione durante a produção. Se o risco for a liberação final, inspecione antes do embarque.
ISO 9001 também ajuda a enquadrar a questão porque a gestão da qualidade depende de processos controlados e do atendimento aos requisitos. Uma inspeção tardia pode identificar defeitos em produtos acabados, mas pode ser tarde demais para corrigir o processo de forma barata. Uma inspeção precoce pode proteger o controle do processo, mas pode não comprovar a remessa acabada. Muitos importadores precisam de mais de um momento de inspeção quando a complexidade do produto, o histórico do fornecedor ou o risco do cliente são altos.
A alavancagem de correção desaparece com o tempo
No início da produção, o comprador ainda pode alterar materiais, substituir etiquetas, corrigir instruções, esclarecer a embalagem ou interromper uma configuração errada antes que ela se repita. Durante a produção, o comprador ainda pode isolar um agrupamento de defeitos e solicitar correção. No estágio final, o comprador ainda pode reter o embarque, mas o retrabalho pode exigir desembalar, separar, reembalar e negociar prazos. Quanto mais tardia a inspeção, mais caro se torna cada achado.
Para uma remessa de 24,000 unidades, um defeito encontrado com 30 por cento da produção pode ainda deixar 16,800 unidades não afetadas. O mesmo defeito encontrado após a embalagem final força o comprador a negociar de uma posição mais fraca porque a correção exige abrir, separar e reembalar caixas acabadas.
A evidência final ainda é necessária
Verificações anteriores não eliminam a necessidade de evidência final quando o comprador está prestes a liberar uma remessa. Um fornecedor pode corrigir um problema durante a produção, mas ainda cometer erros de embalagem, erros de etiqueta, faltas de quantidade ou caixas com SKUs misturados antes do embarque. O comprador precisa de evidências finais da remessa para aprovar a liberação com confiança. O ponto-chave não é escolher cegamente entre inspeção precoce ou tardia; é escolher a combinação que corresponde ao perfil de risco do pedido.
A evidência final importa porque um DPI sem problemas não comprova marcas de caixa, etiquetas, quantidade, acessórios ou condição da embalagem no momento do embarque. O comprador pode usar verificações anteriores para reduzir o risco, mas o PSI ainda é o arquivo normal de liberação para o lote acabado.
Antes da produção: inspecione quando a configuração ainda pode ser alterada
Antes da produção, a inspeção concentra-se na prontidão, e não na aceitação de produtos acabados. Inspeção Pré-Produção pode verificar materiais, componentes, amostras aprovadas, arquivos de produção, etiquetas, arte da embalagem, ferramental, preparação da fábrica e primeiros sinais de prontidão. Este estágio é mais útil quando o produto é novo, o fornecedor é novo, o risco do material é alto ou o comprador já viu erros passados em etiquetas, cores, dimensões ou embalagem.
O PPI não pode comprovar que a remessa final será aprovada. No entanto, ele pode evitar que os erros mais evitáveis entrem na produção em massa. Se a amostra aprovada, a matéria-prima ou o arquivo de etiqueta estiver errado no início, uma inspeção final pode descobrir um problema apenas depois que milhares de unidades já tiverem sido fabricadas. É por isso que o risco de prontidão deve ser verificado antes que a produção consuma tempo e materiais.
| Sinal de risco | Melhor momento | Por que funciona |
|---|---|---|
| Produto novo ou primeiro pedido | PPI | Confirma os requisitos antes da repetição |
| Incerteza de material ou componente | PPI | Detecta entradas incorretas antes do uso |
| Deriva conhecida de mão de obra | DPI | Encontra defeitos de processo enquanto a correção é possível |
| Repetir o pedido com um fornecedor estável | PSI | Confirma o lote final antes da liberação |
| Alegação oculta de segurança ou composição | Testes mais inspeção | Separa a comprovação laboratorial das verificações visuais |
Durante a Produção: Inspecione Quando os Defeitos Ainda Podem Ser Contidos
Inspeção Durante a Produção é útil quando o comprador quer ver se o requisito aprovado está sendo seguido durante a produção real. Uma DPI pode verificar produtos acabados iniciais, produção semiacabada, qualidade de montagem, concentração de defeitos, preparação de embalagem, correção pelo fornecedor e se um problema está isolado ou se espalhando. Esta é a etapa para produtos em que um erro repetido de processo pode afetar milhares de unidades.
NIST descreve a amostragem de aceitação como um caminho intermediário prático entre nenhuma inspeção e inspeção de 100 por cento. Durante a produção, a mesma lógica ajuda o comprador a evitar depender de algumas fotos selecionadas pela fábrica. A amostra deve estar vinculada ao progresso da produção, à distribuição por SKU, à produção da linha e aos pontos de risco conhecidos. O objetivo ainda não é aprovar o embarque; é saber se a produção está avançando na direção certa.
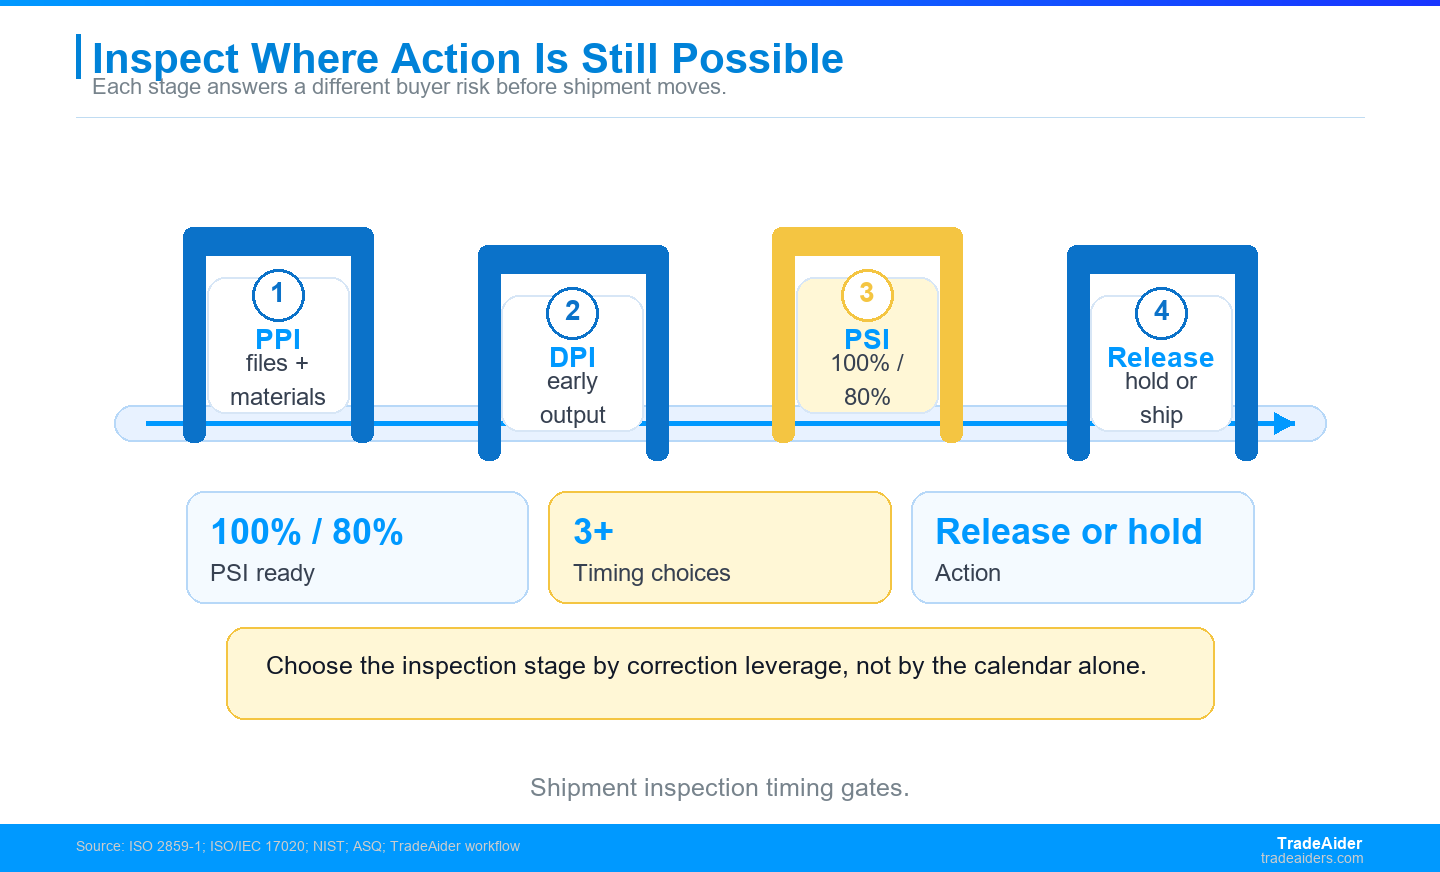
Um embarque deve ser inspecionado no ponto em que a constatação ainda pode mudar a decisão do comprador de liberar, retomar, corrigir ou testar.
A DPI é mais eficaz para defeitos repetíveis
Uma inspeção durante a produção é especialmente útil quando os defeitos podem se repetir ao longo do processo: costura ruim, adesivo fraco, sequência de montagem errada, desvio de cor, etiqueta incompatível, torque incorreto, defeitos de impressão, acessórios faltantes ou erros no método de embalagem. Se o inspetor encontrar um padrão enquanto apenas parte do pedido está concluída, o fornecedor pode ajustar as instruções de trabalho, separar a produção afetada, retreinar os trabalhadores ou verificar novamente um subgrupo antes que todo o pedido seja embalado.
As constatações mais fortes de DPI são padrões que podem se espalhar: o mesmo desvio de impressão em 5 unidades amostradas, a mesma costura frouxa em uma linha ou o mesmo erro de etiqueta em um SKU. Esses sinais são úteis porque podem ser corrigidos antes que o lote seja concluído.
A DPI não substitui a liberação final
As evidências de DPI podem mostrar se a produção está saudável, mas geralmente não conseguem provar que o embarque final está pronto. As mercadorias ainda podem estar inacabadas, não embaladas ou sem as verificações posteriores de etiquetas e caixas. Um comprador que usa DPI deve definir o que acontece a seguir: continuar a produção, exigir ação corretiva, agendar reinspeção, adicionar testes ou ainda executar uma PSI antes do embarque. A etapa é poderosa porque preserva opções, não porque encerra a decisão de qualidade.
Uma DPI pode informar ao comprador se a produção está saudável, mas não consegue ver caixas que ainda não existem. O comprador deve decidir se os resultados da DPI levam à continuidade da produção, a uma ação corretiva, a uma reinspeção, a testes ou a uma PSI posterior para evidência de liberação.
Antes do Embarque: Inspecione Quando o Lote Está Completo o Suficiente para Liberação
Inspeção Pré-Embarque é o checkpoint final padrão para muitos importadores. Para a PSI da TradeAider, o pedido deve estar 100 por cento concluído e pelo menos 80 por cento embalado para exportação. Esse momento é importante porque o inspetor precisa de um embarque completo o suficiente para representar o que realmente sairá da fábrica, incluindo identidade do produto, mão de obra, quantidade, caixas, etiquetas, embalagem e documentação.
ISO 2859-1:2026 fornece esquemas de amostragem indexados por AQL para inspeção lote a lote por atributos. ASQ explica a amostragem de aceitação como uma forma de tomar decisões de aceitar ou rejeitar a partir de evidências da amostra. Na PSI, isso significa que o comprador deve definir o lote, o nível de amostragem, a gravidade dos defeitos e a regra de retenção antes que o inspetor comece a abrir as caixas.
| Etapa de inspeção | Gatilho típico | Decisão principal do comprador |
|---|---|---|
| PPI | Antes da produção em massa | Iniciar, reter ou corrigir a configuração |
| DPI | Parte do pedido concluída | Continuar, corrigir, separar ou reinspecionar |
| PSI | 100 por cento concluído e pelo menos 80 por cento embalado | Liberar, reter, separar, retrabalhar ou testar |
| Verificação de carregamento | Data de carregamento do contêiner | Confirmar condição e contagem do carregamento |
| Teste de produto | Alegação oculta de segurança, material ou desempenho | Aceitar comprovação, reter ou redesenhar requisito |
Estimativa de Cenário: Por Que uma Inspeção Tardia Pode Custar Mais
Imagine um envio de 24,000 unidades em que o comprador espera até que toda a produção esteja concluída. Se a inspeção final encontrar um problema recorrente de etiqueta, o fornecedor pode precisar abrir caixas, separar unidades, reetiquetar, reembalar e solicitar mais tempo antes da coleta. Se o mesmo problema tivesse sido detectado com 30 por cento da produção, a fábrica poderia corrigir as instruções de trabalho antes que a maior parte do pedido fosse produzida.
A lição não é que a inspeção final seja ruim. A lição é que a inspeção final é uma ferramenta de liberação, não um substituto do controle de processo. A inspeção tardia é eficiente quando o risco de processo do fornecedor é baixo e o comprador precisa principalmente de evidência final. A inspeção antecipada é mais útil quando o custo de descobrir um defeito após a produção completa seria alto.
Calculado a partir de 24,000 unidades, um ponto de verificação durante a produção de 30 por cento equivale a 7,200 unidades concluídas quando a alavancagem de correção ainda está disponível. Calculado a partir do mesmo pedido, esperar até 100 por cento da produção significa que 24,000 unidades estão prontas antes que a primeira evidência formal do comprador seja revisada. Calculado a partir de uma regra de pré-embarque de 80 por cento embalado, 24,000 unidades x 80 por cento equivale a 19,200 unidades embaladas antes de o PSI normalmente estar pronto. Calculado a partir de USD 0.22 por unidade de triagem e 2,400 unidades suspeitas, 2,400 x USD 0.22 equivale a USD 528 antes do custo de atraso ou reembalagem. Calculado a partir de 3 estágios de inspeção, PPI, DPI e PSI equivale a 3 diferentes pontos de intervenção em vez de uma inspeção tardia. Calculado a partir de um prazo de corte do navio de 72 horas e uma janela de reinspeção de 24 horas, 72 menos 24 equivale a 48 horas restantes para correção do fornecedor.
Depois que a Produção Termina, O Que Ainda Deve Ser Verificado?
Quando uma remessa está completa, a inspeção deve cobrir as coisas que ainda podem bloquear a liberação: identidade do produto, mix de SKUs, quantidade, qualidade de fabricação, dimensões, função, etiquetas, marcas das caixas, método de embalagem, acessórios, documentação e danos visíveis. O inspetor também deve registrar as caixas amostradas e a distribuição dos defeitos para que o comprador possa ver se um problema é isolado ou está espalhado pelo lote.
NIST descreve um esquema de amostragem de aceitação como um plano de amostragem mais regras para tomada de decisões. É exatamente disso que os importadores precisam na inspeção final. Um tamanho de amostra sem uma regra gera debate. Uma regra sem evidência gera aceitação cega. O relatório PSI deve conectar ambos para que o comprador possa liberar, reter, separar, retrabalhar, testar ou reinspecionar com uma base clara.
- Confirme a quantidade de produção e a contagem de caixas embaladas antes da amostragem.
- Verifique SKU, cor, tamanho, modelo, código de barras, etiqueta e marca da caixa em relação aos arquivos do comprador.
- Registre as contagens de defeitos por gravidade e localização, não apenas por comentários gerais.
- Verifique função e medidas quando afetam o uso pelo cliente.
- Separe defeitos críticos de defeitos maiores e menores antes da liberação.
- Escale documentos ausentes, etiquetas erradas ou constatações de insegurança antes da coleta.
Como a TradeAider Ajuda a Escolher o Momento Certo da Inspeção
A TradeAider pode ajudar importadores a escolher o momento da inspeção perguntando qual decisão continua em aberto. Se o fornecedor ainda não iniciou a produção, Inspeção Pré-Produção pode verificar a prontidão. Se a produção começou e os defeitos podem se espalhar, Inspeção Durante a Produção pode verificar a produção inicial e evidências de correção. Se as mercadorias estão completas e embaladas o suficiente para liberação, Inspeção Pré-Embarque pode fornecer evidência final da remessa.
Se a preocupação é a capacidade do fornecedor, e não uma remessa específica, serviços de auditoria de fábrica pode ser o melhor ponto de partida. Se a preocupação é composição do material, segurança, substâncias restritas ou desempenho, serviços de teste de produto devem ser planejados junto com a inspeção. A calculadora AQL e guia de padrões de inspeção podem ajudar a alinhar o tamanho do lote, a lógica de amostragem e a classificação de defeitos antes do agendamento.
Para planejar uma inspeção de remessa, envie o cronograma de produção, o percentual embalado, o PO, o arquivo do produto, as notas da amostra aprovada, a quantidade do pedido, o prazo de embarque e os riscos conhecidos. Se o momento for incerto, entre em contato com a TradeAider antes que as mercadorias cheguem ao estágio em que a única opção restante é uma retenção cara.
Checklist Rápido de Momento para Importadores
Use este checklist antes de escolher a data da inspeção. Ele mantém a decisão focada na alavancagem, não apenas na conveniência.
- Se o risco é material, amostra, etiqueta ou configuração errados, inspecione antes da produção.
- Se o risco é desvio de processo ou defeitos recorrentes de fabricação, inspecione durante a produção.
- Se o risco é produto final, quantidade, etiquetas, caixas ou aprovação de liberação, inspecione antes do embarque.
- Se o risco não puder ser visto visualmente, planeje testes antes do prazo de embarque.
- Se o embarque for urgente, decida a autoridade para retenção, triagem, retrabalho e reinspeção antes da visita.
- Se o fornecedor for novo ou o pedido for de alto valor, use mais de um ponto de verificação.
Um comprador que escolhe o momento dessa forma obtém mais do que uma data de inspeção; o comprador obtém um caminho de decisão de controle de qualidade. A TradeAider pode mapear essas 6 perguntas de momento para PPI, DPI, PSI, testes ou verificações de carregamento antes que a janela de embarque se feche.
Perguntas Frequentes
A inspeção deve ocorrer antes ou depois do embarque?
Para importadores, a inspeção de qualidade geralmente deve ocorrer antes de o embarque sair do fornecedor, porque a correção é mais fácil antes de a carga se mover. Uma vez que a carga tenha se movido, a correção é mais lenta e as evidências são mais difíceis de controlar. A inspeção no recebimento após a chegada ainda pode detectar danos ou faltas, mas não é um bom substituto para evidências de liberação do lado do fornecedor antes da coleta.
A inspeção pré-embarque é suficiente para todos os pedidos?
A inspeção pré-embarque é suficiente apenas quando o histórico do fornecedor, a complexidade do produto e o risco do processo já estão sob controle razoável. Se o risco for prontidão de material, configuração de rótulos, primeira produção ou defeitos repetidos no processo, o comprador pode precisar de PPI ou DPI antes do PSI. Alegações ocultas de segurança ou de materiais também podem exigir testes antes do prazo de embarque.
Quando um embarque está pronto para a inspeção pré-embarque?
Para a inspeção pré-embarque da TradeAider, o embarque deve estar totalmente produzido e pelo menos 80 por cento embalado para exportação antes da visita. Esse momento dá ao inspetor um lote que representa o embarque real, enquanto ainda deixa espaço para liberação, retenção, triagem, retrabalho ou reinspeção antes da coleta. Se a embalagem estiver muito abaixo desse nível, a amostra pode não representar o embarque com precisão.
E se o fornecedor disser que a inspeção atrasará o embarque?
Uma inspeção bem planejada deve ser incorporada ao cronograma de produção cedo o suficiente para que não se torne uma discussão de última hora. Se o fornecedor levantar preocupações de cronograma, o comprador deve confirmar o status da produção, a porcentagem embalada, o prazo limite de embarque e as opções de correção. Um atraso de um dia na inspeção costuma ser mais barato do que descobrir defeitos repetidos depois que a carga já foi embarcada.
Artigos Relacionados
Expanda seu negócio com o Serviço TradeAider
Clique no botão abaixo para entrar diretamente no Sistema de Serviço TradeAider. Os passos simples desde a reserva e pagamento até o recebimento de relatórios são fáceis de operar.